 Tool Regrinding · ต้นทุนลับดอก
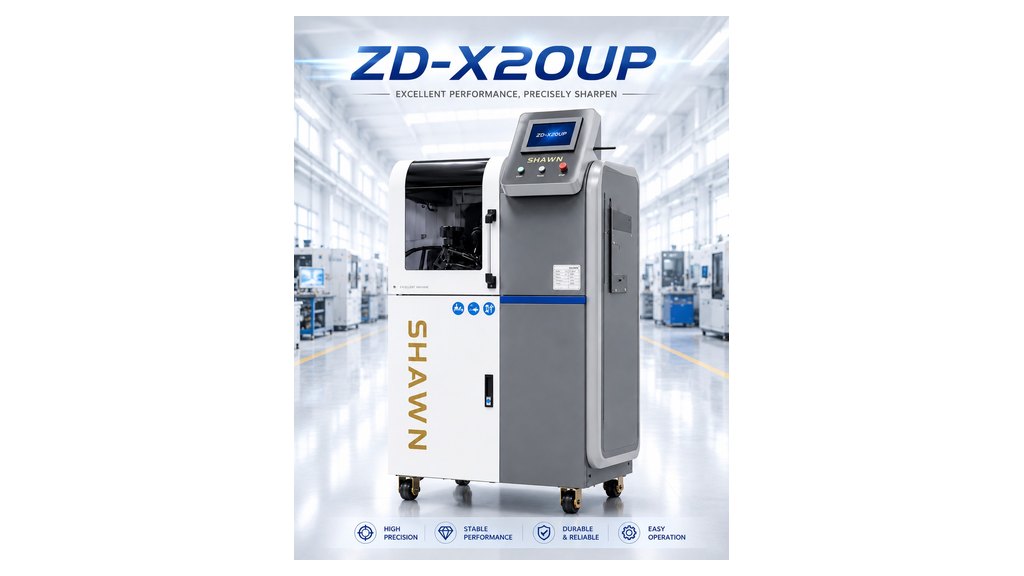
ค่าส่งลับดอกเอ็นมิลไม่ได้มีแค่ค่าลับต่อดอก ยังมีค่ารอ ดอกสำรอง ค่ารับส่ง และคุณภาพที่คุมไม่ได้ บทความนี้แตกต้นทุน 6 ข้อของการส่งลับเทียบกับลับเองในโรงงาน พร้อมตารางให้กรอกตัวเลขของโรงงานคุณเอง
อ่านบทความ ›
 Turning Insert · คุมเศษกลึง
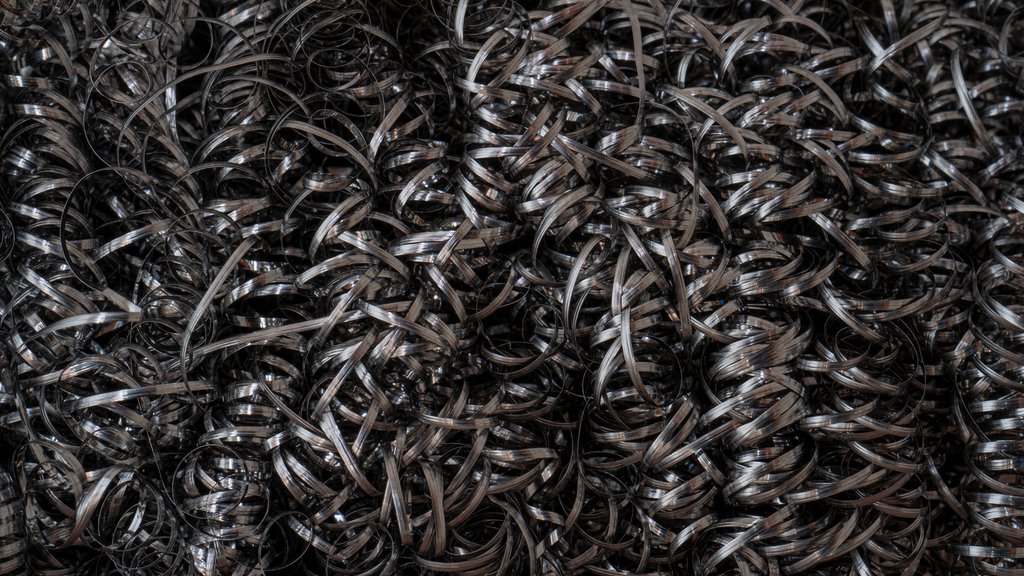
เศษกลึงยาวพันชิ้นงานและหัวจับ เกิดจากฟีดหรือความลึกตัดไม่เข้าช่วงร่องหักเศษ บทความนี้สอนอ่านรูปและสีของเศษ พร้อมตารางเลือก Chip Breaker F/M/R และวิธีแก้ทีละขั้น
อ่านบทความ ›
 Drill · ลับคมดอกสว่าน
ดอกสว่านลับแล้วเจาะรูโต แกว่ง หรือเสียงดัง เกือบทั้งหมดมาจากคมสองข้างไม่เท่ากัน อธิบาย 3 จุดที่ต้องคุมตอนลับดอกสว่าน (มุมปลาย ความยาวคม มุมหลบ) อาการที่บอกว่าลับผิด เทียบลับมือกับเครื่องลับอัตโนมัติ และเมื่อไหร่ควรถอดดอกไปลับ
อ่านบทความ ›
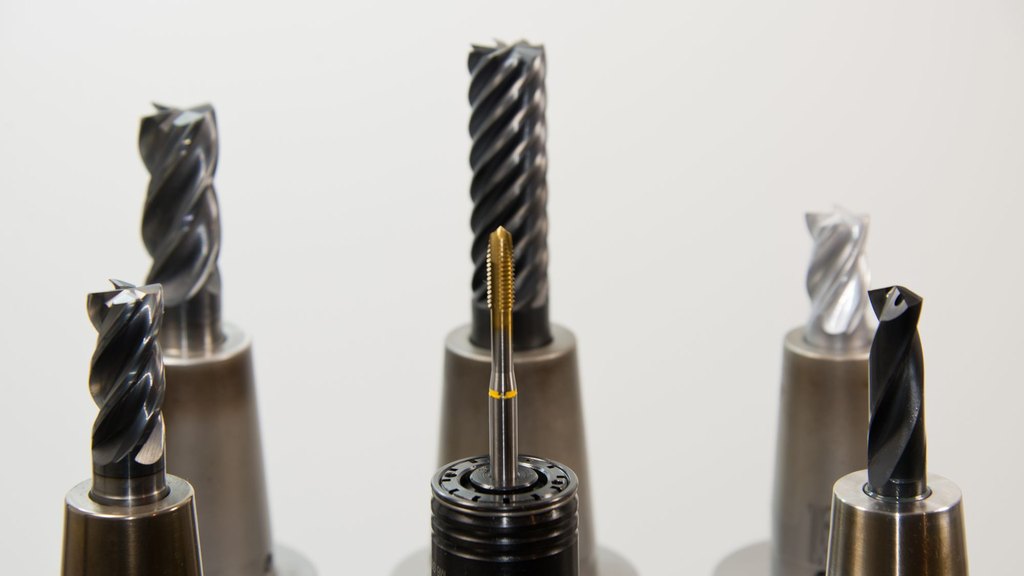 End Mill · ก่อนสั่งซื้อ
ก่อนซื้อดอกเอ็นมิลคาร์ไบด์ ให้ดู 5 อย่าง: วัสดุชิ้นงาน ตัวเลข HRC และสารเคลือบ ขนาดที่ใช้จริง ต้นทุนต่อชิ้นงาน และผู้ขายที่มีของแท้ สต๊อกไทย ออกใบกำกับภาษีได้ พร้อมตารางเลือกรุ่น 3F 55HRC / 4F 70HRC / 4F 70HRC GOLD และข้อผิดพลาดที่เจอบ่อยหลังซื้อ
อ่านบทความ ›
 End Mill · ทิศทางการกัด
กัดตาม (climb milling) เศษเริ่มหนาจบบาง ผิวงานดีกว่าและดอกเอ็นมิลอายุยาวกว่า ส่วนกัดทวน (conventional) เหมาะกับเครื่องที่มี backlash และผิวงานหล่อหรือผิวสเกล อธิบายวิธีดูทิศทางบนเครื่อง CNC ตารางเลือกตามงาน และปัญหาที่เจอบ่อย
อ่านบทความ ›
 Cutting Data · คำนวณรอบและฟีด
สูตรคำนวณรอบ n = (Vc × 1000) ÷ (π × D) และฟีด F = n × จำนวนฟัน × fz สำหรับงานกัด หรือ n × fn สำหรับงานเจาะและกลึง พร้อมตัวอย่างคิดจริง เอ็นมิล Ø10 ดอกสว่าน Ø8 และกลึงเพลา Ø50 ตารางค่าตั้งต้นตามวัสดุ และจุดที่คำนวณผิดบ่อย
อ่านบทความ ›
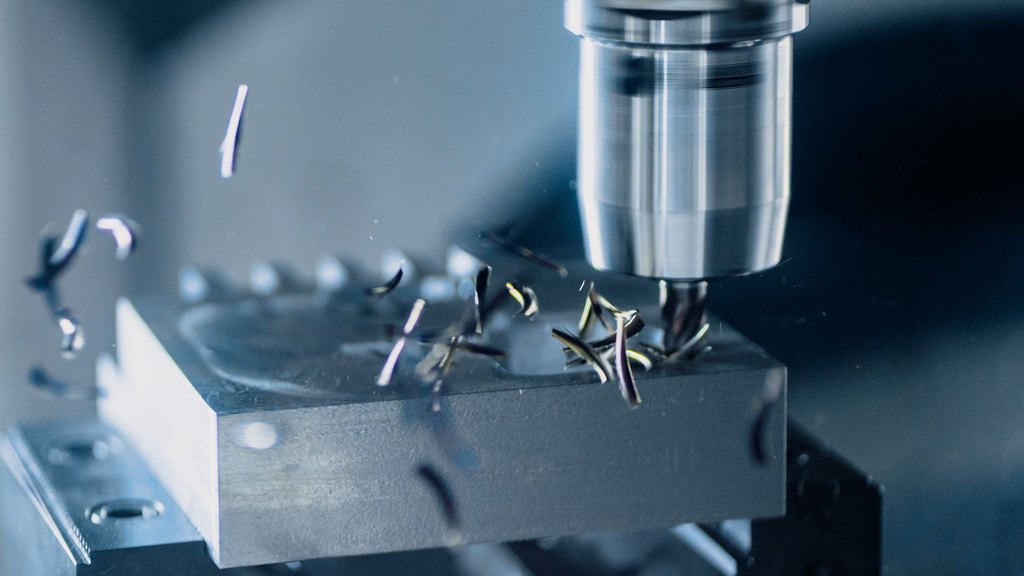 End Mill · แก้ปัญหาหน้างาน
ดอกเอ็นมิลคาร์ไบด์หักที่คอ บิ่นตอนเริ่มกัด หรือหักกลางร่อง ส่วนใหญ่ไม่ใช่เพราะดอกไม่ดี แต่เกิดจาก 7 สาเหตุที่แก้ได้ เช่น เศษอัดร่อง ยื่นยาว runout ฟีดผิด พร้อมตารางดูอาการจากรอยหัก
อ่านบทความ ›
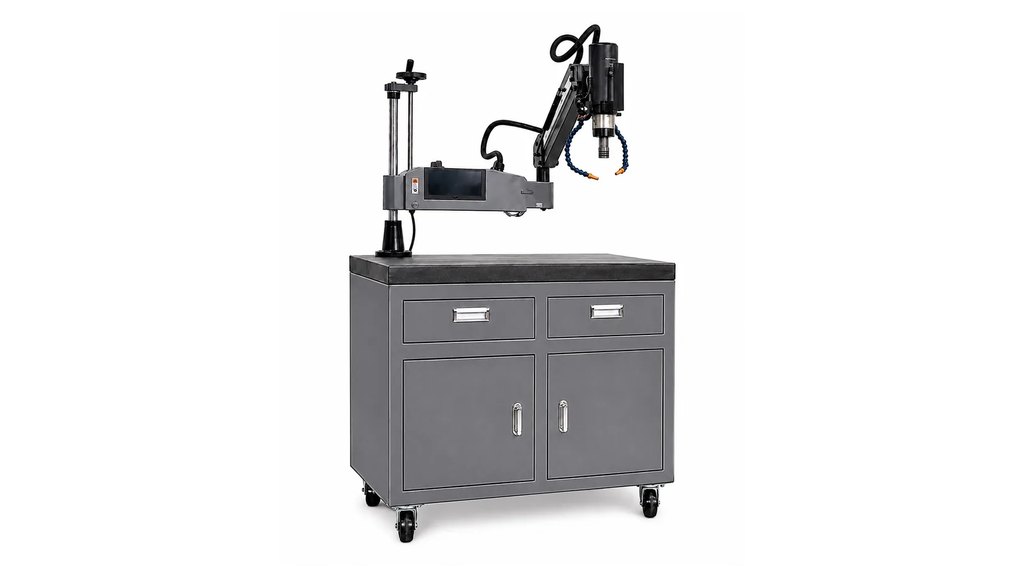 Tapping · เลือกวิธีทำเกลียว
ต๊าปมือ ต๊าปกับสว่านแท่น ต๊าปบน CNC หรือเครื่องต๊าปออโต้แขนบาลานซ์ M3–M36 — เทียบข้อดีข้อจำกัดของแต่ละวิธี สัญญาณว่าถึงเวลาเปลี่ยน และวิธีคิดความคุ้มจากของเสียกับเวลาที่เสียไปจริง
อ่านบทความ ›
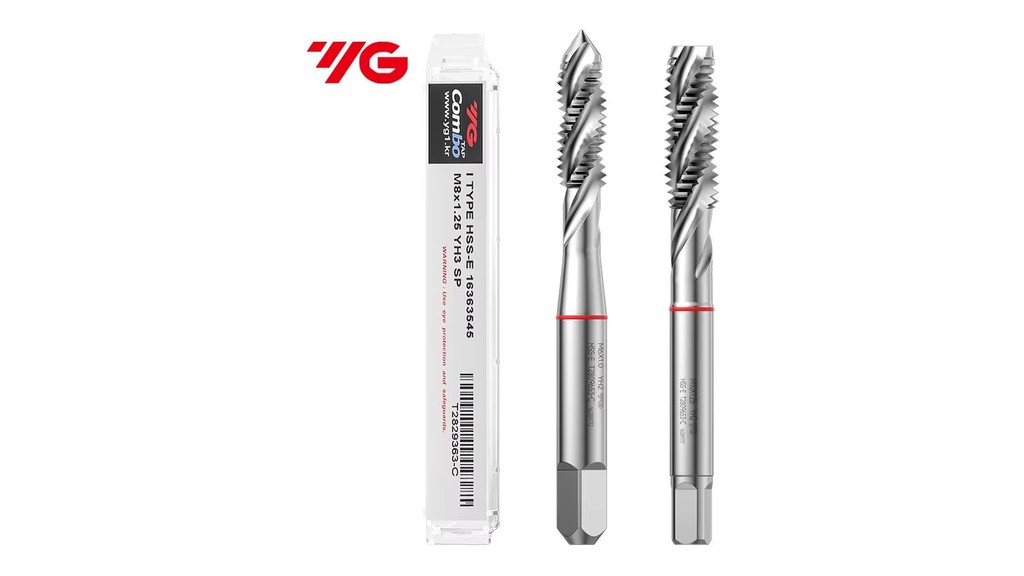 Tapping · รูนำก่อนต๊าป
สูตรหารูนำก่อนต๊าปคือ ขนาดเกลียว ลบ พิตช์ — M8×1.25 เจาะ 6.8 มม. M10×1.5 เจาะ 8.5 มม. พร้อมตารางเกลียวหยาบ M3–M20 เกลียวละเอียด วิธีเลือกดอกสว่านและดอกต๊าปตามวัสดุ และสาเหตุที่ต๊าปหักคารู
อ่านบทความ ›
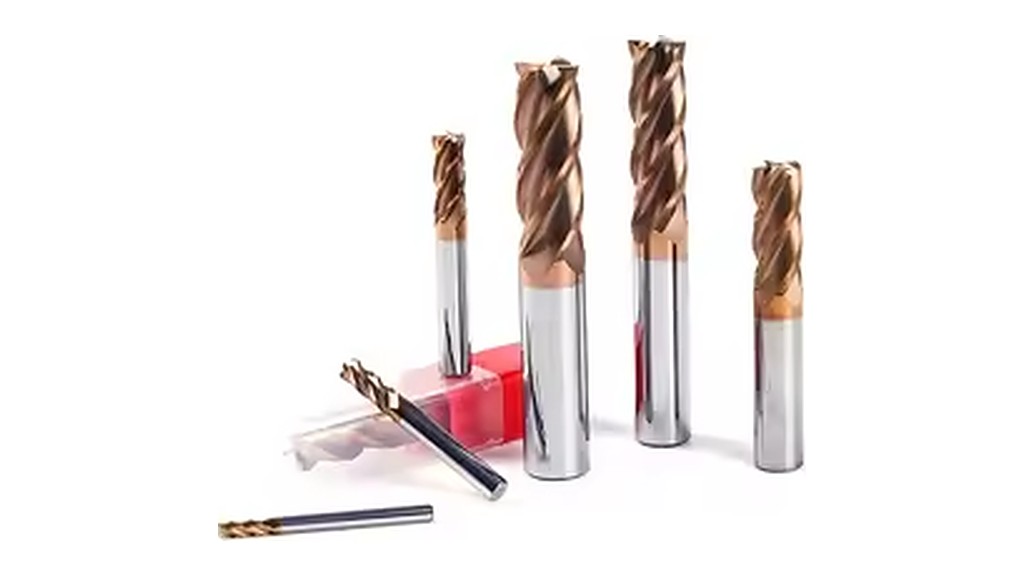 End Mill · เลือกจำนวนฟัน
เอ็นมิล 4 ฟัน เหมาะกับงานเก็บผิว กัดข้าง และเหล็กแข็ง ส่วน 3 ฟันเหมาะกับกัดหยาบ กัดร่อง และอลูมิเนียม สรุปวิธีเลือกจากลักษณะงาน พร้อมตารางเทียบและข้อผิดพลาดที่เจอบ่อย
อ่านบทความ ›
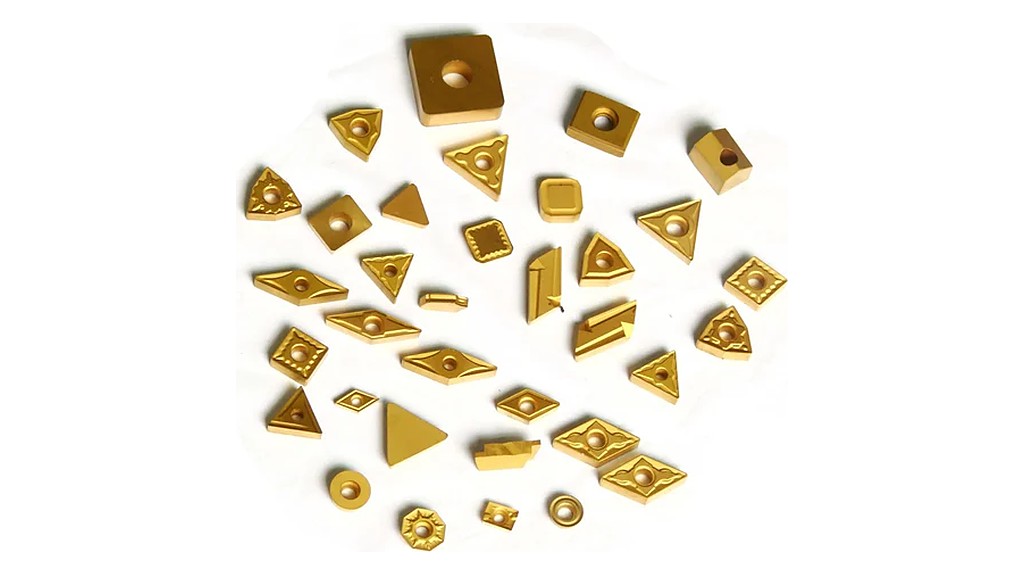 Turning Insert · เลือกรูปเม็ดมีด
CNMG มุม 80° 4 คมใช้ได้ทั้งกลึงปอกและกลึงหน้า WNMG มุม 80° 6 คม ต้นทุนต่อคมต่ำกว่าแต่ต้องใช้ด้ามเฉพาะ อธิบายรหัสบนเม็ดมีด วิธีเลือกให้ตรงด้ามและงาน พร้อม TNMG DNMG
อ่านบทความ ›
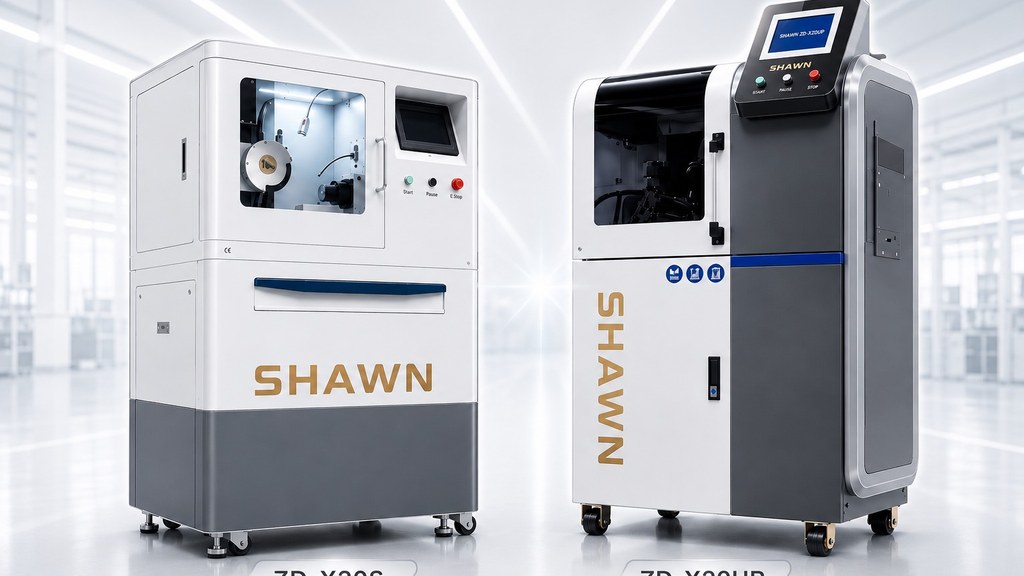 Tool Regrinding · ลับทูลส์ใช้ซ้ำ
ดอกเอ็นมิลคาร์ไบด์ลับซ้ำได้หลายรอบถ้าส่งลับตอนเริ่มทื่อ วิธีดูว่าดอกไหนลับได้ ดอกไหนต้องทิ้ง สูตรคำนวณจุดคุ้มทุนระหว่างส่งลับ ลับเอง และซื้อใหม่ สำหรับโรงงานที่ใช้ดอกหลายสิบดอกต่อเดือน
อ่านบทความ ›